EN中
方案编号 XRH-CQGZ-2026-02 · V1.0 下载 PDF
RETROFIT & UPGRADE · 水力制浆替代沥水段

餐厨垃圾处理线升级改造方案

按贵司确认的工艺流程图编制:把 「料仓 → 双轴滤水螺旋 → 单轴滤水螺旋 → 破碎机 → 压榨机」 这一段, 改为「水力制浆机 → 三相离心机」。改造后不用沥水、不用破碎、不用压榨, 无机渣桶装外运焚烧,油脂经三相离心机直接分出;蒸煮罐与烘干机沿用原有,不重复投资。

5 → 3改造段设备台套
0吨/天工艺废水外排量
+39.6吨/年毛油增产(出油率 +0.6 个百分点)
15.9个月静态投资回收期
编制单位:诸城市新日东机械厂 编制日期:2026-10-18 核定规模:20 吨/天(待现场实测确认) 改造投资:76.10 万元
01 · WHY RETROFIT

为什么要改造这一段

现有产线的问题不在后段提油,而在前段「把料弄碎」这件事上。用两级沥水绞龙加破碎、挤压去处理餐厨垃圾,本质是沿用了厨余/湿垃圾的思路——先想办法把水挤出去,再往下走。这条路线带来三个绕不开的代价。

代价一 · 污水
要建污水站
两级沥水产生高浓度有机沥液,加上冲洗水,必须单独收集、单独处理,池体、提升泵、药剂、污泥一样都少不了。
代价二 · 油脂流失
油随水走了
沥水和挤压都在把液相往外挤,油脂就在这一挤一沥之间进了水相,等到三相分离时已经少了一块。
代价三 · 堵与停
缠绕即停机
破碎机刀片遇塑料缠绕就得停机清;挤压螺旋遇砂石金属磨损快,易损件更换频繁,班班要人盯。

现有路线:先脱水,再往下走

  • 人工把料推进料仓,需要固定岗位
  • 双轴沥水绞龙(约 3.5 m)+ 单轴沥水绞龙两级沥水
  • 沥出来的水要收集、要处理
  • 破碎机独立工序,怕缠绕
  • 挤压机压榨,挤压液再次进入水相
  • 重杂质直接冲击挤压螺旋
→

改造路线:先制浆,水不外排

  • 收运车直接倾倒,仓底液压推料
  • 一段水力制浆:碎解、制浆、分选同机完成
  • 工艺用水在系统内循环补加,不产生外排废水
  • 无破碎机,遇缠绕自动反转排出
  • 无挤压机,浆料直接泵送三相分离
  • 重杂质机内沉降连续排出,轻杂质连续排渣
一句话讲清优势:把料“打成浆”比把料“挤干”更符合餐厨垃圾的物性。浆料是泵得走的流体,后续提油、除砂、厌氧都靠泵送,本来就不需要干料;而为了得到干料去建两级沥水加挤压,等于先花设备钱把水挤出来,再花污水处理钱把水处理掉。
02 · CURRENT PROCESS

现状工艺还原

依据现场口述与贵司工艺流程图整理。前段沥水、破碎、压榨为本次改造范围;滤液池、蒸煮罐、烘干机沿用原有,不在改造范围内。

现有前段工序(待改造段)

AS-IS
序设备 / 工序现状描述问题
1料仓人工把物料推入料仓,仓底为普通出料结构需固定岗位、劳动强度大
2双轴沥水绞龙两条绞龙并排,长度约 3.5 m,筒体带沥水筛网沥液外流,需收集
3单轴沥水绞龙单条绞龙继续输送并二次沥水进一步失水,油脂随水流失
4破碎机独立破碎工序,将物料打碎后送入下段塑料缠绕需停机清理
5挤压机螺旋压榨,挤出多余水分后出料螺旋磨损快、挤压液难处理

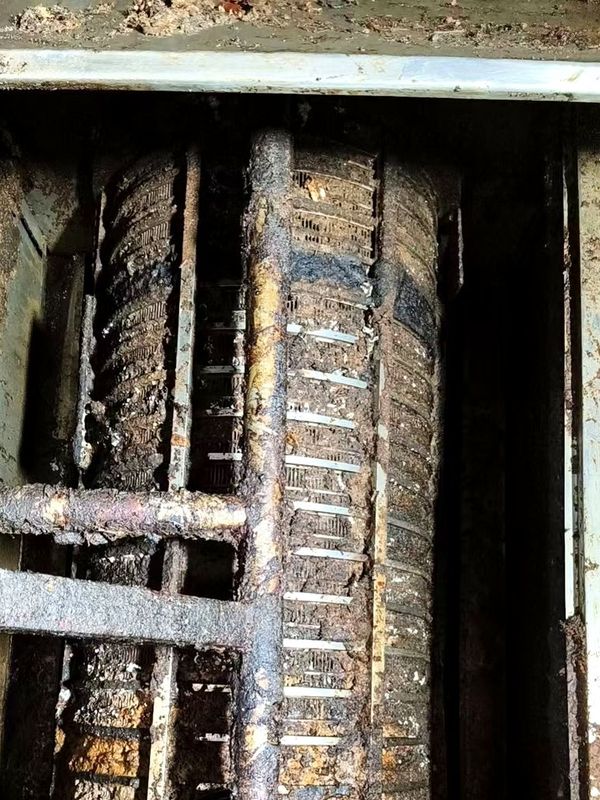
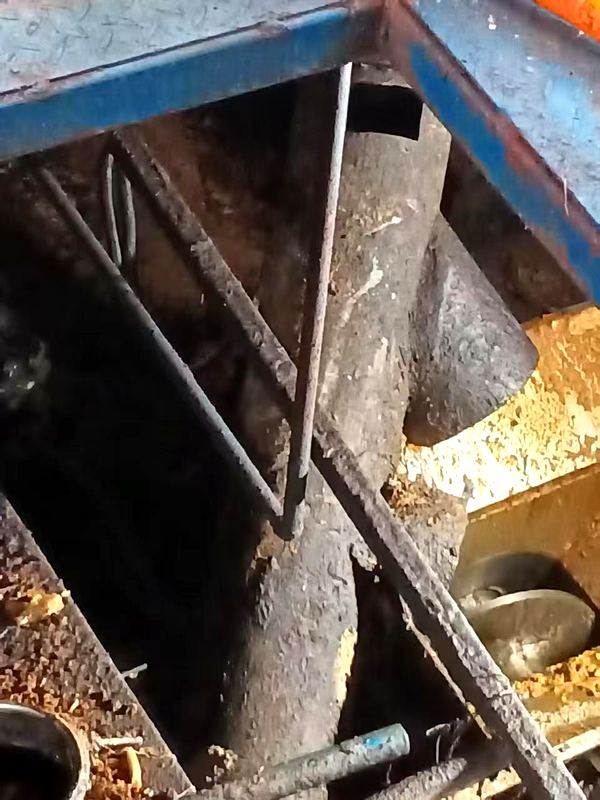
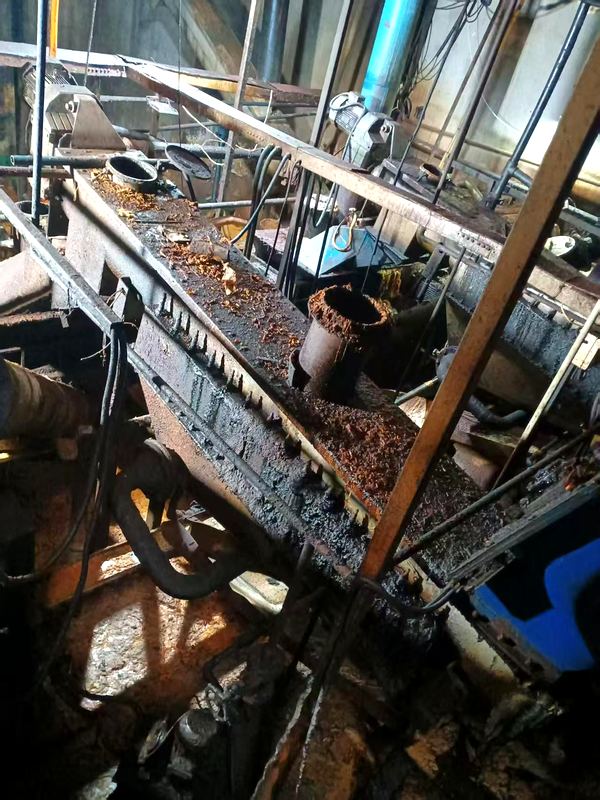
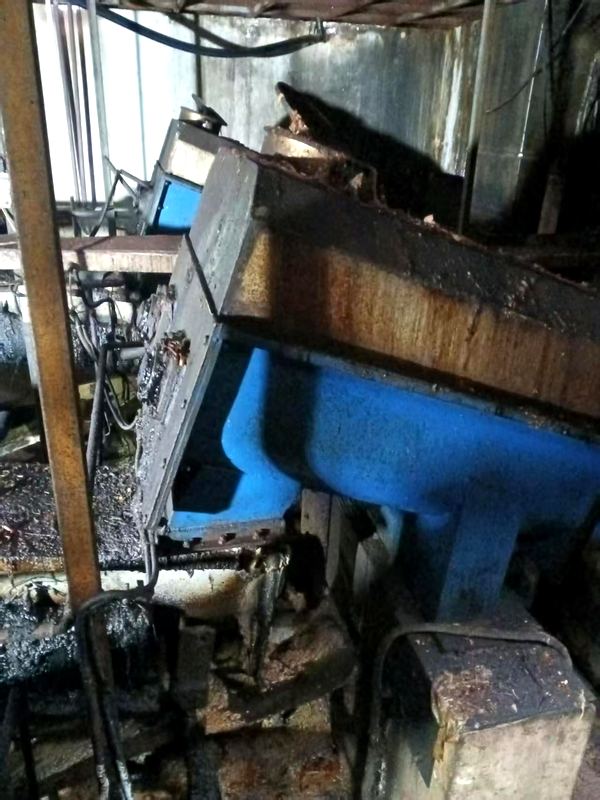
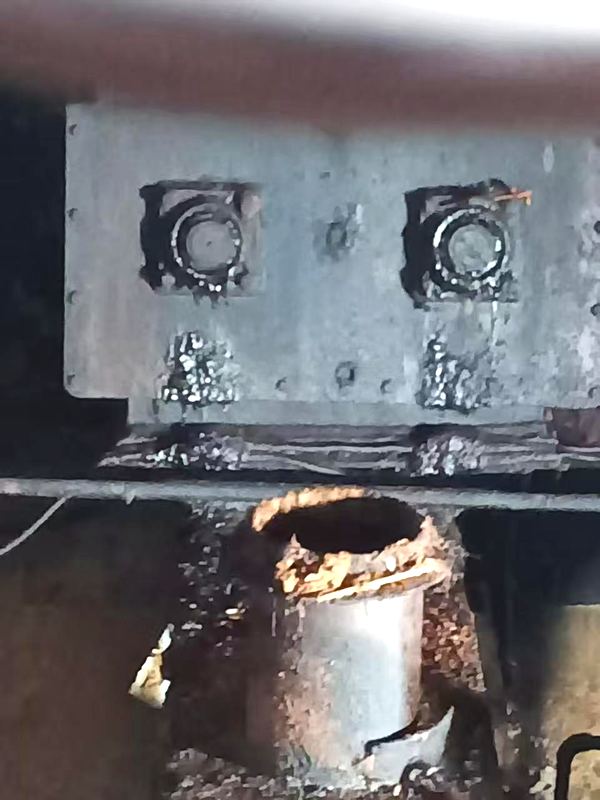
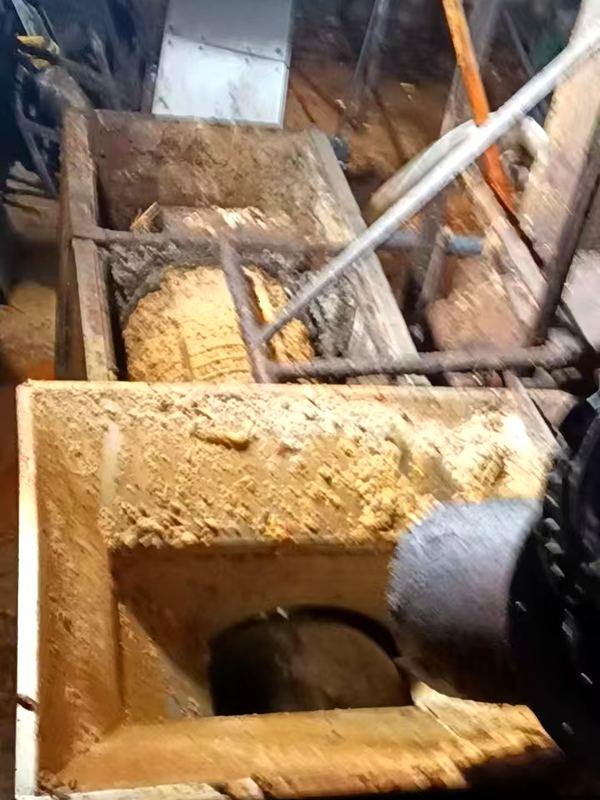
现场实拍 · 改造前

客户现场提供 6 张
双轴滤水螺旋:槽内两条螺旋轴,叶片与筛板被浆料和油脂整体包裹
01双轴滤水螺旋槽内两条螺旋轴,叶片与筛板被浆料和油脂整体包裹
料仓出料口:物料在出料段板结架桥,常需人工捅料才会下落
02料仓出料口物料在出料段板结架桥,常需人工捅料才会下落
沥水输送段:长槽沿线滴漏、地面湿滑,清理需下到槽边
03沥水输送段长槽沿线滴漏、地面湿滑,清理需下到槽边
压榨(挤压)机:机体与出料口积料,挤压液外流、气味外溢
04压榨(挤压)机机体与出料口积料,挤压液外流、气味外溢
破碎段机体:轴承位渗漏、进料口糊死,缠绕后需停机清理
05破碎段机体轴承位渗漏、进料口糊死,缠绕后需停机清理
进料斗与螺旋:物料糊满螺旋与斗壁,输送能力逐月下降
06进料斗与螺旋物料糊满螺旋与斗壁,输送能力逐月下降
以上为现场提供实拍(仅裁边与亮度调整,未改动内容)。共同点很清楚:只要靠“挤”和“压”来处理物料, 设备表面就一定会结垢、筛孔一定会堵、地面一定会湿——这不是维护不到位,是工艺路线决定的。 改造后这一段改为浆料泵送,沥水槽、筛网、压榨螺旋都不再存在,这类清理工作随之消失。

枣庄客户 · 升级改造后现场

改造后实拍视频
CASE · ZAOZHUANG

枣庄项目 · 改造后再看这一段

枣庄客户原线与贵司情况一致:大抓斗上料、两级沥水、破碎、挤压。改造后前段并入水力制浆分选,收运车到位把桶里的料直接倒进料仓即可,不再设专人推料岗位。

  • 沥水绞龙、破碎机、挤压机四台套停用
  • 物料改为浆料泵送,槽体、筛网、压榨螺旋不再存在
  • 地面不再长期湿滑,清理工作量大幅减少
  • 油脂不再随沥水与挤压液流失,出油率提升
视频由客户现场提供,未经剪辑修饰。

改造范围(含)

  • 第 2–5 项四台套设备停用或拆除
  • 新增水力制浆分选机、制浆料泵、浆料管阀
  • 电控柜改造增补,与原系统联锁对接
  • 设备就位、基础修整、二次灌浆
  • 通水试车、带料调试、操作培训

改造范围(不含)

  • 土建、厂房、池体及钢结构改造
  • 除臭系统(可另行选配接口)
  • 污水站改造(本方案目标是无污水可处理)
  • 供电增容、水源接入
  • 运输吊装、旧设备外运处置
03 · PROCESS FLOW

工艺流程图:原流程 / 新流程

按贵司确认的工艺流程图绘制。黄色为原流程(沥水 + 破碎 + 压榨),橙色为本次改造后的新流程(水力制浆 + 三相离心),黄色虚线框为与现状共用、本次不新增的设施。

← 左右滑动查看完整对比图 →
原流程(现状)新流程(本次改造)与现状共用、不新增餐厨垃圾车料仓双轴滤水螺旋单轴滤水螺旋破碎机压榨机有机渣烘干机滤液池蒸煮罐三相离心机有机渣水油车辆、设备、地面冲洗水厨余垃圾车水力制浆机有机浆料无机渣垃圾桶焚烧
原流程 · 现状沥水 + 破碎 + 压榨
  • ①餐厨垃圾车收运进厂
  • ②料仓人工推料,需固定岗位
  • ③双轴滤水螺旋约 3.5 m,带沥水筛网不用
  • ④单轴滤水螺旋二次沥水不用
  • ⑤破碎机独立破碎工序,怕缠绕不用
  • ⑥压榨机螺旋压榨,挤压液外流不用
  • ⑦有机渣 → 烘干机后续工序
两路副产物:沥液与冲洗水 → 滤液池 → 蒸煮罐;挤压液再次进入水相,油脂在沥水与压榨之间流失。
新流程 · 改造后无沥水 · 无破碎 · 无压榨
  • ①厨余垃圾车收运进厂
  • ②水力制浆机破碎 · 制浆 · 分选 一体完成新增
  • ③有机浆料泵送,无需沥水挤干
  • ④蒸煮罐与现状共用,不新增共用
  • ⑤三相离心机分出油 / 水 / 有机渣新增
  • ⑥有机渣 → 烘干机与现状共用共用
无机渣(塑料、骨头等)→ 桶装外运 → 焚烧
油 / 水由三相离心机分出:油进油罐,水回用于工艺,不再外排
关于「直接倒进去」:参考已有案例(枣庄项目),改造前同样是一个大抓斗加两级沥水,改造后收运车到位直接把桶里的料倒进料仓即可,仓底液压推料把料送入制浆主机,前端不再设专人推料岗位。本节末尾附了聊城项目改造后的 720° 全景,可直接拖动查看现场。
04 · ITEM BY ITEM

逐项对比

左列为现状,右列为改造后。所有“省”与“免”,对应的都是可以核对的台套、吨数与电功率。

旧段与新段逐项对照

12 项
序对比项现状(沥水 + 破碎 + 挤压)改造后(水力制浆)变化
1进料方式人工把料推入料仓,需固定岗位值守收运车(或抓斗)直接倾倒,仓底液压推料,无须专人推料人工 -2 人/班
2沥水环节双轴绞龙 + 单轴绞龙两级沥水,合计约 3.5 m 以上取消沥水段,浆料在主机内按工艺浓度直接制浆设备 -2 台
3破碎工序独立破碎机,刀片缠绕塑料后需停机清理碎解在制浆主机内一次完成,遇缠绕自动反转设备 -1 台
4挤压脱水螺旋挤压机压榨,挤压液另行收集取消挤压,浆料由料泵直接送三相分离设备 -1 台
5工艺污水沥液 + 冲洗水约 3 t/d,COD 高,必须单独建收集池与处理设施无工艺废水外排,工艺用水在系统内循环补加污水归零
6杂质分离挤压后靠人工拣杂,重杂质(砂石、金属)易损伤挤压螺旋机内同步分离:重杂质沉降连续排出,轻杂质(塑料)由排渣口连续排出免人工拣杂
7油脂走向沥水与挤压把部分油脂带入水相,进三相前已经流失油脂全程留在浆相,进三相分离前不损失出油率 ↑
8设备台套料仓 + 双轴绞龙 + 单轴绞龙 + 破碎机 + 挤压机 = 5 台套水力制浆机 + 料泵 + 三相离心机 = 3 台套5 → 3
9布置占地长条形串联布置,绞龙段占去厂房主要长度主机集中布置,原绞龙段长度可改作暂存或品控区省约 15 m 长度
10异味控制两级沥水敞开运行,沥液池是主要臭味源全密闭运行,主机设负压接口,可直接并入现有除臭系统臭味源消除
11易损件绞龙叶片、沥水筛网、挤压螺旋磨损快,年维保约 4.5 万元主机单点维护,易损件为刀组与筛板,年维保约 2.0 万元维保 ↓2.5万/年
12运行电耗沥水 15 kW + 沥水 7.5 kW + 破碎 22 kW + 挤压 15 kW ≈ 59.5 kW制浆分选主机 37 kW,净省约 22.5 kW电耗 -38%
“什么东西都不用了”具体指:两级沥水绞龙不用了、沥水筛网不用了、破碎机不用了、挤压机不用了、沥液收集池不用了、污水提升泵不用了、主污水站的日常药剂与污泥处置也不用跟着这一段跑了。
DELIVERED CASE · 720° PANORAMA

聊城 · 餐厨垃圾处理厂升级改造(已交付)

这是同类型改造项目的整线交付实拍,共 18 个全景场景,可逐段切换到各个工段。 在画面上按住拖动即可 360° 环视,滚轮缩放,底部场景名可切换位置—— 前面讲的“不用沥水、没有工艺污水”,在现场就是这个样子。

18全景场景
1.2万累计浏览
整线交付范围
正在加载 720° 全景漫游 若长时间空白,说明网络未能加载全景,可点右下角「新窗口全屏浏览」
720°全景二维码
扫码看改造后 720° 全景
电脑访问:www.720yun.com/vr/16fjermv5u4
拖拽旋转 · 滚轮缩放 · 底部切换工段 新窗口全屏浏览 ↗
05 · SCOPE & PRICE

改造清单与报价

按 20 吨/天单线核定。设备为成套供货,含运输至厂、就位安装与调试培训。

一、设备部分

EQUIPMENT合计 70.30 万元
序设备名称型号 / 规格数量单位单价(万元)说明
1水力制浆机 核心主机ZSGJ-3(20 t/d 级)1台25.80破碎·制浆·分选三合一,一段替代沥水、破碎、压榨
2三相离心机 新增提油WLL-4001台32.70浆料加热后分出油、水、渣三相,油相进油罐
3三相进料泵G40-12台1.10一用一备,稳定进料压力
4制浆料泵ZJB-7.51台1.40容积式泵,输送含固率 8%~12% 的浆料,不易堵塞
5无机渣收集与桶装料斗 + 螺旋 + 垃圾桶1套1.80塑料、骨头等无机渣连续排出,桶装外运焚烧
6浆料输送管阀DN100 快装接口1套2.60主机至三相段管路、阀门与快装接头,304 不锈钢
7电控柜(增补)与原系统对接1套3.80新增主机与三相回路、联锁,保留原系统控制逻辑
设备小计70.30

二、工程与服务部分

SERVICE合计 5.80 万元
序项目规格数量单位金额(万元)说明
1设备就位与基础修整—1项2.20主机、三相离心机与料泵就位、找正、二次灌浆
2配管、接线与保温—1项1.90浆料管、热水管、油管与电控接线,含管道保温
3调试、试运行与操作培训—1项1.70通水试车、带料调试、参数整定,操作与检修培训 2 人次
工程与服务小计5.80

改造投资合计

76.10万元
含设备、安装、调试与培训 · 含 13% 增值税
  • 设备部分70.30 万元
  • 工程与服务5.80 万元
  • 对应处理规模20 吨/天
  • 折吨投资3.80 万元/(吨·日)
  • 年综合收益57.44 万元
  • 静态回收期15.9 个月

与被替代段设备原值对比

被替代设备规格原值(万元)
1双轴沥水绞龙≈3.5 m,带沥水筛网15.50
2单轴沥水绞龙带沥水功能9.80
3破碎机独立破碎工序11.50
4挤压机螺旋压榨脱水17.80
原段设备原值小计54.60
可核减项:若现场已有可用的三相分离设备、且处理余量能满足新线浆量,方案中的三相离心机与进料泵 可核减 34.90 万元,改造投资降至 41.20 万元,回收期缩短至 8.6 个月。本次按客户流程图(橙色节点)计入三相离心机,故报价为 76.10 万元。
06 · CAPACITY OPTIONS

产能档位与投资对照

现场实测处理量确认后即可锁定档位。三个档位的差别只在主机规格与管阀口径,工艺路线与施工内容一致。

三档配置对照

10 / 20 / 30 吨·日
处理规模主机型号主机三相离心机配套辅机工程服务投资合计折吨投资(万元/吨·日)
10 t/dZSGJ-218.9032.7010.205.2067.006.70
20 t/d 推荐ZSGJ-325.8032.7011.805.8076.103.80
30 t/dZSGJ-431.6032.8012.907.0084.302.81
说明:主机型号与单价按现有产品序列线性插值核定,最终以现场实测日处理量、物料组分(含油率、杂质率)复核后确认。若现场峰值进料量明显高于日均值,建议按峰值上浮一档选型,避免高峰期积料。
07 · SAVINGS

效益测算与回收期

按 20 吨/天、年运行 330 天计,改造后年综合收益 57.44 万元,对应吨处理成本下降 87.0 元/吨。

年收益构成

ANNUAL
收益项测算口径万元/年
毛油增产出油率 +0.6 个百分点 → 39.6 吨/年 × 7,250 元/吨28.71
电费节约净省 22.5 kW × 10 h/天 × 330 天 × 0.65 元/kWh4.83
人工节约减少 2 人 × 6.0 万元/人·年12.00
污水处理费990 吨/年 × 95 元/吨9.40
维保与易损件年维保 4.5 万元 → 2.0 万元2.50
年综合收益57.44

静态投资回收期

15.9个月
改造投资 76.10 万元 ÷ 年收益 57.44 万元
  • 年综合收益57.44 万元
  • 吨处理成本下降87.0 元/吨
  • 改造投资76.10 万元
  • 投资强度3.80 万元/(吨·日)
  • 年运行天数330 天
  • 对应年处理量6,600 吨/年

敏感性:出油率提升幅度

SENSITIVITY
假设条件毛油增产(吨/年)年综合收益(万元)静态回收期(月)
提升 0.3 个百分点19.843.0921.2
提升 0.6 个百分点39.657.4415.9
提升 0.9 个百分点59.471.8012.7
口径说明:本测算只计改造段直接产生的收益(油、电、人工、污水、维保),未计入因取消沥水段而释放的厂房面积复用价值、也未计入异味治理与环保合规收益。毛油价格按 7,250 元/吨取值,实际以当期市场价为准。
08 · SCHEDULE

实施与工期

关键约束是停线时间。管阀预制与电控改造全部在停线前完成,现场停线窗口控制在 4 天以内。

实施节点

约 46 天 · 停线 ≤ 4 天
序节点时间天数内容 / 要点
1现场勘察与方案确认D1 – D33确认处理量、物料组分、现用电控与停线窗口
2设备制造与到货D4 – D3835主机与三相离心机 35 天,泵阀与电控同步
3停线前预制(与制造并行)D10 – D167管阀预制、电控柜改造、基础放线,不停产
4就位安装 + 接入并线D39 – D424停线窗口 ≤4 天,接入蒸煮罐与三相段
5通水试车与带料调试D43 – D453空载 → 通水 → 带料,逐步提负荷
6培训与移交D461操作、检修、易损件更换培训
停线窗口
≤ 4天
接入并线、就位、配管接线集中在 4 天内完成,建议安排在进料低谷期
停线前完成
70%
管阀预制、电控柜改造、基础放线、旧设备拆解准备均在停线前完成
调试方式
分三段试车
空载 → 通水 → 带料,每段稳定运行后才进入下一段,避免一次性满负荷试车
09 · PENDING INPUTS

待补资料与现场照片

以下资料到位后,可把本方案从“对比与估算”升级为“可直接签约的技术协议 + 定点报价”。

现场照片:已收到客户提供的 6 张实拍,已整理进本方案 02 节「现场实拍 · 改造前」, 可直接用于上会汇报。

资料清单

6 项
序资料具体要求用途
1处理量与组分近 3 个月日均与峰值进料量、含水率、含油率、杂质占比核定主机型号与三相处理量
2蒸煮罐余量现有蒸煮罐容积、加热方式、停留时间确认新线浆料能否直接并入
3烘干机余量现有烘干机处理能力与含水率要求确认三相出渣能否全部消化
4现有电控装机容量、主进线规格、控制方式(就地/集中)核定电控增补范围
5无机渣去向是否已配套焚烧或外运资质、日产生量核实桶装外运与焚烧链路
6停线安排可接受的停线天数与时段锁定 4 天接入窗口
下一步:现场照片已收齐(见 02 节)。实测处理量与现有蒸煮罐、烘干机余量确认后,我们把本方案转为定点报价单与设备布置图,可直接用于签约。若客户希望先看效果,可先看本方案 04 节末尾的聊城项目改造后 720° 全景,或安排就近已改造项目现场考察(枣庄项目:原大抓斗进料 + 沥水绞龙,现收运车直接倾倒)。
诸城市新日东机械厂
餐厨垃圾处理设备 · 整厂工艺线 EPC 总包 · 旧厂改造升级
项目对接
管经理
电话 / 微信
150 6449 6759
返回站点首页 →